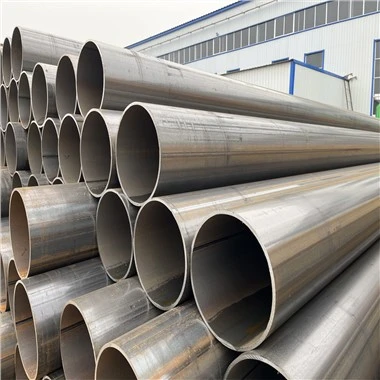
productieproces:
1. Afwikkelen: plaats de spoel in de afwikkelaar en zet hem waterpas.
2. Pre-rechttrekken: maak voorgesneden en voorgelast rechttrekken van de stalen strip op een spiraalvormige nivelleringsmachine.
3. Vormen: gebruik een HF-lasmachine om de stalen strip in een pijpvorm te drukken en voer deze vervolgens door het ronde gat.
4. Hoogfrequent lassen: gebruik een hoogfrequent lasapparaat om de gelaste buis te lassen.
5. Maat vierkant: Controleer het vierkant van de gelaste buismaat en pas de vorm aan door de machine te dimensioneren.
6. Interne lasreiniging: Gebruik een watergekoelde gereedschapskop om interne slak en lasvonken te verwijderen.
7. Externe coating: gebruik een beits- en denoisingmachine om het buitenoppervlak van de gelaste buis te spuiten.
8. Verzinken: gebruik een hoogspanningsverzinkmachine om de corrosieweerstand van de gelaste buis te vergroten.
9. Inspectie: gebruik de professionele testapparatuur om de gelaste buis te inspecteren en neem de overeenkomstige behandelings- of afwijzingsmaatregelen volgens de vereisten.
10. Verpakking: Verpak de gelaste buis met speciaal verpakkingsmateriaal om de buis te beschermen.

HFW-gelaste buis heeft een hoge maatnauwkeurigheid, hoge wanddikte, uniforme productie-efficiëntie, prestatieprestaties en uitgebreide mechanische en mechanische eigenschappen, evenals perforatie, perforatie, perforatie, enz.
Lasdruk is een van de belangrijkste parameters van het lasproces. Nadat de twee randen van de onbewerkte buis zijn verwarmd tot de lastemperatuur, worden gewone metaalkorrels gevormd onder invloed van extrusiekracht, dat wil zeggen wederzijdse kristallisatie en lassen. De grootte van de lasdruk beïnvloedt de sterkte en taaiheid van de las. Als de toegepaste lasdruk klein is, kunnen de metalen lasranden niet volledig worden ingedrukt en zijn de niet-metalen insluitingen en metaaloxiden die in de las achterblijven niet gemakkelijk te ontladen vanwege de lage druk, de lassterkte wordt verminderd en het is gemakkelijk te kraken na stress; als de druk te hoog is Wanneer de lastemperatuur is bereikt, wordt het meeste metaal geëxtrudeerd, wat niet alleen de sterkte van de las vermindert, maar ook defecten veroorzaakt zoals overmatige inwendige en uitwendige bramen of overlappend lassen. Daarom moet de optimale lasdruk die daarmee overeenkomt in de praktijk worden verkregen volgens verschillende variëteiten en specificaties. Volgens praktische ervaring is de lasdruk van de eenheid over het algemeen 20 ~ 40 MPa.
Populaire tags: pijp hfw